
Rumah / Berita / Berita Industri / Cetakan Injeksi Plastik untuk Alat Kesehatan: Panduan Praktis Pembuat Cetakan
Ada jenis email tertentu yang telah kami pelajari selama dua dekade terakhir. Seorang insinyur memiliki desain perangkat medis yang berfungsi dengan baik di CAD, dan sekarang harus menjadi beberapa ratus ribu bagian fisik, secara konsisten, dapat dilacak, dan tanpa kejutan yang tidak menyenangkan pada tahap sterilisasi. Cetakan injeksi plastik untuk peralatan medis jarang hanya tentang mesin cetak. Ini tentang bagaimana polimer berperilaku di dinding tipis, bagaimana alat tersebut mempertahankan toleransi pada satu juta pengambilan gambar, dan apakah dokumennya masih masuk akal dua tahun kemudian.
Suzhou Huanxin Precision Moulding telah membuat cetakan presisi dan mencetak komponen plastik kecil dan menengah sejak September 2002. Pekerjaan medis secara bertahap menjadi bagian terbesar dari toko kami: internal pena insulin, konektor endoskopi transparan, rumah pisau bedah invasif minimal, braket perangkat, tutup dan lensa. Berikut ini kira-kira apa yang akan kami sampaikan kepada pelanggan baru pada pertemuan pertama, sebelum ada yang membicarakan harga.
Peralatan medis membutuhkan tiga hal sekaligus yang sangat sulit untuk digabungkan: geometri yang rapat, volume yang dapat diulang, dan bahan yang tahan terhadap pembersihan, disinfeksi, atau sterilisasi tanpa retak atau keruh. Cetakan injeksi menjawab ketiganya jika dipasang dengan benar. Setelah alat terbukti, prosesnya mereproduksi dimensi rongga yang sama, dan biaya suku cadang turun seiring dengan meningkatnya volume.
Alasan pelanggan medis kami terus kembali ke proses ini cukup konsisten:
Dalam proyek medis, material biasanya menentukan geometri daripada sebaliknya. Jika bagian tersebut akan disterilkan secara gamma, polimer yang menguning atau rapuh tidak akan tersedia lagi, tidak peduli seberapa baik alirannya. Jika bagian tersebut merupakan konektor transparan, kejernihan dan birefringence rendah akan mempersempit bidang dengan cepat. Kami biasanya membahas gambar, metode sterilisasi, perkiraan durasi kontak, dan metode perakitan sebelum kami merekomendasikan apa pun.
| Bahan | Bagian medis yang khas | Apa yang dibawanya |
|---|---|---|
| PC transparan | Konektor endoskopi, lensa, siku laringoskop | Kejelasan, ketangguhan, kontrol dimensi yang baik |
| PA66-GF30-15% PTFE | Batang dorong pena injeksi, roda gigi drum | Kekakuan dengan gesekan rendah bawaan |
| POM | Tombol pelepas, komponen penggerak kecil | Dimensi stabil dan ketahanan kimia |
| PBT dan PBT-20GF | Penggerak batang dorong, barel berputar | Tahan di lingkungan kimia dan sterilisasi |
| ABS | Cangkang gagang pisau bedah, tutup pelindung | Pemrosesan yang mudah, permukaan bersih, ikatan yang andal |
| TPEE | Port koneksi cangkang | Fleksibilitas dengan pemulihan snap-fit |
| PP dan PA12 | Braket pembaca kartu, rakitan penutup lampu | Ketahanan kimia, penyerapan air rendah |
Kami menyimpan catatan kami sendiri tentang perilaku masing-masing tingkatan pada mesin kami, karena lembar data menggambarkan resin pada suhu 23 derajat, bukan pada suhu leleh yang dibutuhkan komponen Anda. Catatan praktis tersebut sering kali menjadi pembeda antara perkakas yang berjalan bersih pada percobaan pertama dan perkakas yang memerlukan tiga putaran koreksi baja.
Bagian pena adalah contoh bagus dari dimensi yang kecil namun tak kenal ampun. Batang dorong yang beratnya beberapa gram membawa keakuratan dosis seluruh perangkat, sehingga tata letak rongga, posisi gerbang, dan pengkondisian pasca pencetakan semuanya harus diselesaikan lebih awal. Kami mencetak roda gigi drum, batang dorong besar dan standar, barel berputar, tombol penyesuaian dosis, tombol pelepas, dan tempat isi ulang transparan dalam berbagai plastik rekayasa yang diisi dan tidak diisi.
 Batang Dorong Pena Injeksi Medis Komposit PA66 Batang dorong seberat 0,70 g yang dibentuk dari PA66 dengan 30% serat kaca dan 15% PTFE, relevan dengan penyampaian dosis yang tepat dan keausan geser. Lihat Produk →
Komponen transparan adalah tempat pemolesan alat dan stabilitas proses segera terlihat. Konektor dengan berat 1,6 gram mungkin terlihat sederhana, namun garis las atau sedikit kabut pada jalur optik akan terlihat di bawah cahaya dokter. Kami mengerjakan kontrol suhu lelehan, penempatan gerbang, dan keseimbangan ejeksi untuk menjaga transparansi merata di seluruh rongga.
 Konektor Gastroskop PC Transparan 1,6 g Konektor PC transparan seberat 1,60 g untuk rakitan gastroskop dan endoskopi, dengan antarmuka ringkas yang dimaksudkan untuk mendukung koneksi stabil dan pengamatan jelas. Lihat Produk →
Cangkang gagang pisau bedah harus terasa kaku di tangan, memegang jarum dan tabung baja dengan tepat, dan tetap terpasang tanpa tenaga. Kombinasi tersebut biasanya berarti membagi geometri menjadi ujung depan, cangkang tubuh, cangkang ekor, dan bagian pemasangan internal, masing-masing dengan kontribusi toleransinya sendiri. Memilih antara ABS, nilai campuran PTFE kelas medis, dan opsi lainnya adalah perbincangan tentang perakitan dan sterilisasi, bukan hanya harga bahan.
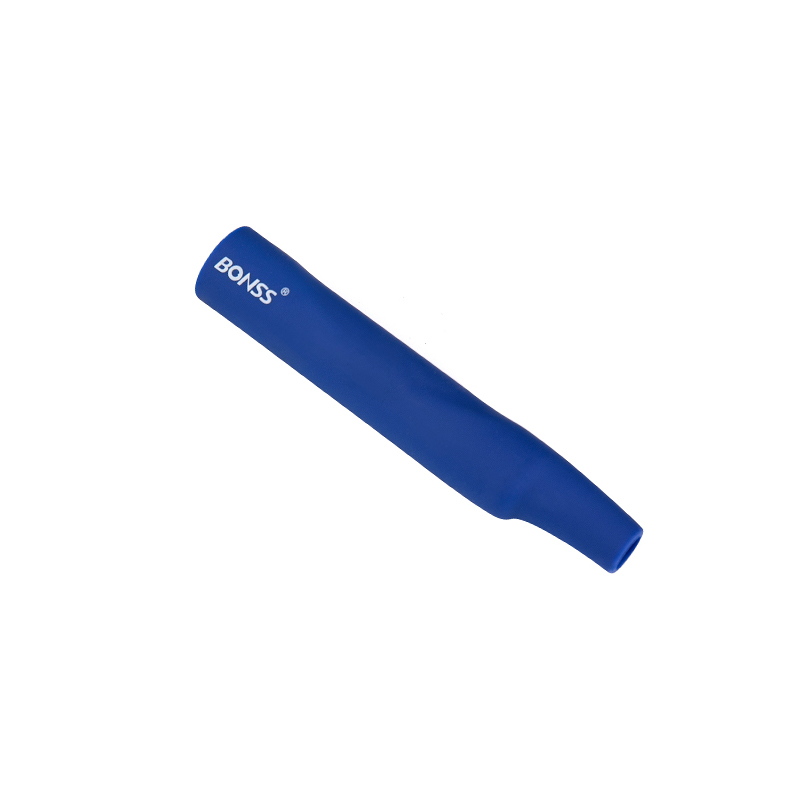 Cangkang Gagang Pisau Bedah Invasif Minimal ABS Cangkang pegangan ABS seberat 8,23 g berukuran 101,55 × 18 × 18 mm, dirancang untuk rakitan pisau bedah invasif minimal dengan pegangan ergonomis dan wadah berinsulasi. Lihat Produk →
Pada saat suatu bagian mencapai mesin cetak, sebagian besar nasibnya sudah tersegel di dalam cetakan. Pemilihan baja rongga, posisi garis perpisahan, ventilasi, tata letak pendinginan, dan strategi ejeksi menentukan batas atas pencapaian proses tersebut. Pada pekerjaan medis, kami cenderung menginvestasikan lebih banyak waktu dalam peninjauan desain alat dibandingkan langkah lainnya, dan kami melibatkan tim desain pelanggan dalam peninjauan tersebut.
Sisi prosesnya sama-sama disiplin. Dalam praktiknya, bagian medis baru bergerak melalui urutan yang cukup tetap:
Lantai produksi kami menjalankan mesin injeksi presisi yang dikontrol komputer dan seperangkat alat ukur yang disesuaikan dengan pekerjaan kecil, dan kami membuat cetakan sendiri di rumah, bukan melakukan outsourcing. Hal ini penting ketika pelanggan medis memerlukan koreksi baja pada minggu ketiga, bukan bulan ketiga.
Pelanggan yang memasuki bidang ini sering mendengar tiga nomor standar dan tidak yakin mana yang berlaku untuk nomor tersebut. ISO 13485 adalah standar manajemen mutu untuk pembuatan perangkat medis dan mencakup dokumentasi, ketertelusuran, manajemen risiko, dan penanganan ketidaksesuaian. ISO 10993 membahas evaluasi biologis, itulah sebabnya sertifikat material dan data biokompatibilitas penting jauh sebelum pengambilan gambar pertama. ISO 14644 mengatur klasifikasi ruang bersih, dan menentukan apakah komponen Anda perlu dicetak atau dikemas dalam lingkungan terkendali.
Kami berterus terang mengenai cakupannya: sistem mutu kami disertifikasi ISO 9001, yang kami pertahankan melalui audit ulang rutin, dan kami mendukung pelanggan yang membutuhkan paket dokumentasi medis, ketertelusuran material, dan catatan inspeksi yang dibuat berdasarkan kewajiban ISO 13485 mereka sendiri. Jika sebuah proyek memerlukan komponen cetakan ruang bersih, kami mengatakannya lebih awal daripada setelah alat tersebut dipotong. Anda dapat membaca lebih lanjut tentang pencapaian manajemen kualitas kami di Pembaruan audit ulang ISO 9001 .
Proyek yang paling kami nikmati dimulai dengan gambar, deskripsi fungsi perangkat, dan percakapan jujur tentang volume. Dari sana kami dapat mengutip perkakas dan suku cadang, mengusulkan bahan untuk diuji, dan memberi tahu Anda di mana desain akan mendukung proses tersebut. Rangkaian lengkap kami aksesoris cetakan injeksi medis menunjukkan kelompok bagian yang sudah kami buat, yang sering kali merupakan cara tercepat untuk melihat apakah pengalaman kami sejalan dengan program Anda.
Cetakan medis menghargai kesabaran di awal dan disiplin setelahnya. Jika Anda masih dalam tahap desain, inilah saat terbaik untuk berdiskusi — perubahan kecil pada ketebalan dinding atau lokasi gerbang membutuhkan biaya yang jauh lebih murah dibandingkan revisi baja nantinya.
Hak cipta © Suzhou Huanxin Precision Molding Co., Ltd. Hak Cipta Dilindungi Undang-Undang.