
Rumah / Berita / Berita Industri / Cetakan Injeksi untuk Plastik: Panduan Desain dan Produksi Praktis
Cetakan injeksi untuk plastik adalah alat yang mengubah desain komponen yang bagus menjadi produk yang dapat diulang dan dijual. Mereka bukan sekadar balok baja dengan rongga yang dipotong di dalamnya. Cetakan produksi dilengkapi sistem runner, saluran pendingin, ejeksi, ventilasi, dan penutup yang menentukan waktu siklus, stabilitas dimensi, dan penyelesaian permukaan. Di Suzhou Huanxin Precision Moulding, kami telah mengerjakan cetakan presisi dan komponen cetakan sejak tahun 2002, dan satu pelajaran muncul berulang kali: semakin dini cetakan dipertimbangkan, semakin sedikit kejutan yang muncul di uji coba.
Panduan ini adalah tinjauan praktis bagi para insinyur dan pembeli yang merencanakan komponen plastik baru, menyempurnakan alat yang sudah ada, atau membandingkan penawaran. Ini mencakup jenis cetakan, detail desain, pilihan material, cacat umum, masa pakai alat, dan pertanyaan yang perlu ditanyakan sebelum proyek dimulai.
Siklus pencetakan injeksi mudah untuk dijelaskan dan sulit untuk disempurnakan. Cetakan menutup, sekrup mendorong polimer cair melalui pelari dan gerbang ke dalam rongga, tekanan pengepakan menahan bagian tersebut saat mendingin, dan alat terbuka sehingga bagian tersebut dapat dikeluarkan. Setiap langkah tersebut bergantung pada cetakannya. Gerbang pembatas dapat mengisi bagian tersebut tetapi menimbulkan geseran yang tinggi. Pendinginan yang buruk dapat memperpanjang siklus dan membuat komponen keluar dari toleransi. Ventilasi yang lemah dapat memerangkap udara dan meninggalkan bekas luka bakar.
Cetakannya juga harus disesuaikan dengan mesinnya. Ketinggian penutup, jarak tie-bar, langkah ejeksi, ukuran tembakan, dan tonase penjepit semuanya penting. Perkakas yang dirancang dengan baik untuk satu pengepresan mungkin terasa janggal atau tidak mungkin digunakan pada pengepresan lainnya, jadi ada baiknya menyetujui platform produksi sebelum baja dipotong.
Sebagian besar proyek dimulai dengan pilihan antara beberapa konstruksi cetakan yang umum. Jawaban yang benar tidak selalu merupakan jawaban yang paling canggih; itu yang sesuai dengan bagiannya, resinnya, toleransinya dan volumenya. Tabel di bawah ini memberikan perbandingan sederhana.
| Jenis cetakan | Kesesuaian yang khas | Catatan praktis |
|---|---|---|
| Dua piring | Bagian umum dan volume stabil | Kuat dan ekonomis; tata letak gerbang dan runner masih perlu diperhatikan. |
| Tiga piring | Bagian multi-rongga memerlukan gerbang fleksibel | Posisi gerbang berguna, tetapi material pelari lebih banyak dan siklus lebih panjang. |
| Pelari panas | Suku cadang teknis bervolume tinggi | Lebih sedikit limbah pelari dan tanda gerbang yang lebih bersih; kontrol termal sangat penting. |
| Masukkan atau cetak ulang | Sisipan logam, area sentuhan lembut, dan rakitan | Penanganan dan penghentian menambah kerumitan, jadi rencanakan sejak dini. |
| Cetakan keluarga | Bagian kecil serupa dalam satu resin | Efisien untuk volume rendah ketika rongga seimbang dengan baik. |
Perkakas hot-runner sering kali menarik untuk komponen teknik bervolume tinggi karena mengurangi limbah runner dan tanda gerbang, namun memerlukan kontrol termal yang cermat. Alat penyisipan dan pencetakan berlebih menambah kompleksitas penanganan dan penghentian, sehingga sebaiknya direncanakan dengan pembuat cetakan di meja yang sama. Cetakan keluarga bisa efisien untuk komponen bervolume rendah yang menggunakan resin dan ukuran serupa, asalkan rongganya seimbang.
Banyak masalah cetakan telah dirancang jauh sebelum pengambilan gambar pertama. Detail berikut patut mendapat perhatian pada tahap menggambar:
Simulasi memang berguna, namun akan bekerja paling baik ketika menjawab pertanyaan spesifik: apakah posisi gerbang ini akan memenuhi bagian tersebut, di mana akan ada perangkap udara, atau berapa banyak lengkungan yang diharapkan? Kami panduan desain cetakan injeksi plastik melihat komponen dan pilihan proses secara lebih rinci. Tujuannya bukanlah model komputer yang sempurna; itu adalah alat yang dapat dibentuk, dipelihara, dan diukur dalam produksi.
Baja perkakas dan resin plastik adalah sepasang. Nilon berisi kaca dapat merusak gerbang rongga lunak seiring waktu, sedangkan PVC dapat menimbulkan korosi jika baja dan sirkuit pendingin tidak dipilih dengan hati-hati. P20 dan 718H adalah pilihan umum yang telah diperkeras sebelumnya untuk suku cadang umum; S136 atau grade stainless serupa sesuai dengan aplikasi transparan, medis atau korosif; H13 sering digunakan di tempat yang panas dan abrasinya signifikan. Pelapis dan sisipan dapat memperpanjang masa pakai, namun harus mengatasi masalah keausan tertentu, bukan menyembunyikan desain yang lemah.
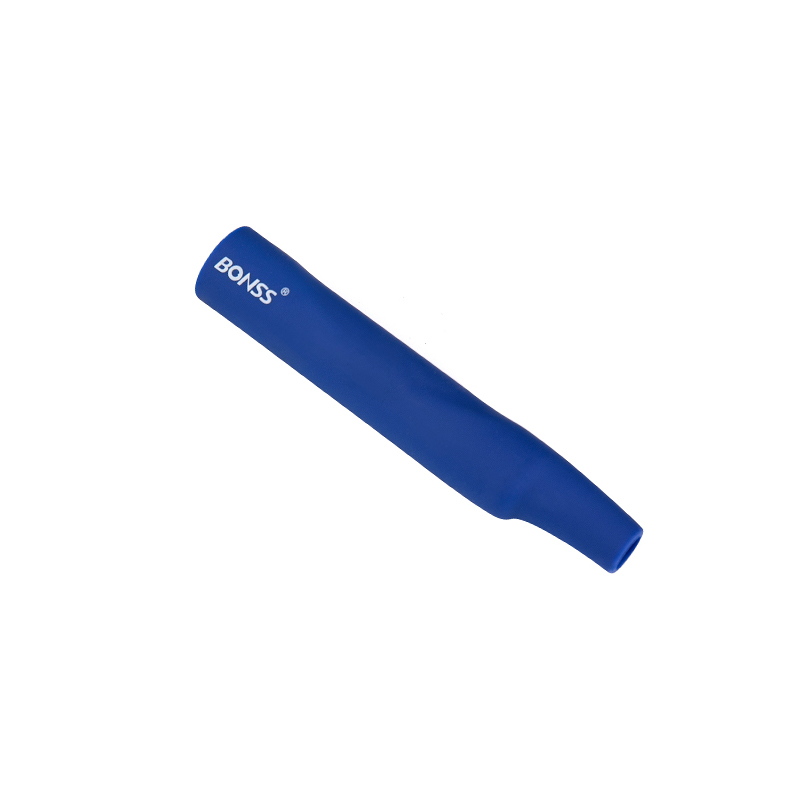
Pertimbangkan batang dorong pena injeksi medis. Bagian tersebut mungkin memerlukan kekakuan, gesekan rendah, kompatibilitas sterilisasi, dan dimensi yang stabil. Bahan seperti PA66-GF30 dengan 15% PTFE dapat menjadi titik awal yang masuk akal, namun gerbang, pendinginan, dan ejeksi tetap harus memperhatikan orientasi serat dan toleransi yang ketat.
 Batang Dorong PA66-GF30 untuk Pena Injeksi Medis Batang dorong yang presisi dan memiliki gesekan rendah dalam PA66 yang diperkuat serat kaca dengan PTFE, cocok untuk rakitan pena injeksi medis. Lihat Produk →
Cacat adalah sinyal. Bidikan singkat mungkin menunjukkan ventilasi, ukuran gerbang, suhu lelehan, atau ukuran pelari yang terlalu kecil. Kilatan mungkin berasal dari penjepit yang tidak memadai, permukaan bagian yang aus, atau pengepakan yang berlebihan. Tanda tenggelam sering kali mengikuti bagian yang tebal dan pendinginan yang buruk; lengkungan mungkin berasal dari penyusutan yang tidak merata atau orientasi serat. Garis las, garis perak, dan tanda terbakar masing-masing menceritakan kisah berbeda tentang aliran, kelembapan, atau gas yang terperangkap.
Respons yang berguna adalah mengubah variabel satu per satu dan mencatat hasilnya. Pencetakan ilmiah, dengan jendela proses yang terdokumentasi, lebih dapat diandalkan daripada mengejar pengaturan secara berurutan. Hal ini juga membuat peralihan dari uji coba ke produksi menjadi lebih lancar.
Kehidupan alat bukanlah suatu angka tunggal. Hal ini bergantung pada kualitas baja, perlakuan panas, penyelesaian permukaan, sifat abrasif resin, waktu siklus, kualitas air pendingin, dan cara pengerjaan pahat di antara proses pengerjaan. Alat serba guna yang terpelihara dengan baik dapat menjalankan ratusan ribu siklus; alat yang diperkeras untuk resin rekayasa abrasif dapat dibuat untuk lebih banyak lagi. Hal yang penting adalah menyesuaikan masa pakai yang diharapkan dengan program, bukan membuat setiap alat secara berlebihan.
Pemeliharaan harus terencana, bukan reaktif. Saluran air perlu dibersihkan, ventilasi perlu diperiksa, pin ejektor dan slide perlu dilumasi, dan permukaan yang terbelah perlu dirawat. Jadwal pemeliharaan yang singkat melindungi konsistensi dimensi dan menghindari kegagalan mahal yang sepertinya selalu terjadi selama minggu sibuk.
Biaya mengikuti logika yang sama. Jumlah rongga, pilihan baja, sistem hot-runner, penyelesaian permukaan, toleransi, perosotan, pengangkat, dan validasi semuanya menentukan angka. Kutipan rendah yang mengabaikan dukungan uji coba atau pengukuran pada akhirnya bisa menjadi pilihan termahal.
Memilih mitra untuk cetakan injeksi plastik is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Pekerjaan kami sendiri di Suzhou Huanxin menggabungkan pembuatan cetakan presisi dengan cetakan injeksi komponen teknis kecil dan menengah. Jika Anda membutuhkan mitra cetakan presisi siapa yang dapat melihat gambar, resin, dan volume produksi bersama-sama, percakapan itu layak dilakukan sejak dini. Kami lebih suka mempertanyakan dinding tipis atau bagian bawah yang tidak rata sebelum alat dipotong daripada menjelaskannya setelahnya.
Industri yang berbeda menanyakan hal yang berbeda tentang suatu cetakan. Komponen medis mungkin memerlukan kebersihan, bahan yang dapat dilacak, dan kontrol dimensi yang ketat. Suku cadang otomotif memerlukan ketahanan lelah dan kinerja yang stabil terhadap suhu. Suku cadang listrik dan printer sering kali menyeimbangkan kecepatan pencetakan dengan konsistensi dimensi, sedangkan suku cadang mesin makanan harus disesuaikan dengan pembersihan berulang dan kontak dengan peralatan makanan.
Untuk penyangga listrik otomotif, bushing PA66 mungkin terlihat sederhana, namun kesesuaiannya, perilaku keausan, dan ketahanannya terhadap penuaan lingkungan jalan bergantung pada pilihan material, posisi gerbang, dan kebulatan.
 Bushing PA66 untuk Sistem Penyangga Listrik Otomotif Bushing DuPont PA66 70G33L dibentuk untuk rakitan penyangga listrik, menawarkan kesesuaian yang presisi dan ketahanan panas untuk penggunaan otomotif. Lihat Produk →
Badan penguji kualitas air adalah contoh lainnya: badan cetakan seberat 50,1 g harus melindungi barang elektronik, sesuai dengan rakitannya, dan tetap stabil dalam pengoperasian.
 Badan Penguji Kualitas Air PPS untuk Perlindungan Instrumen Bodi cetakan PPS 50,1 g dengan struktur penyegelan, melindungi elektronik penguji kualitas air dan mendukung pengoperasian yang stabil. Lihat Produk →
Ini bukanlah bagian yang glamor, namun merupakan jenis detail yang membuat suatu produk tetap berfungsi.
Cetakan injeksi yang bagus untuk plastik adalah keuntungan yang cukup besar. Mereka biasanya tidak muncul dalam brosur produk, namun mereka memutuskan apakah peluncuran berjalan tepat waktu, apakah toleransi berlaku dan apakah biaya unitnya masuk akal. Jika Anda merencanakan bagian baru, ajaklah pembuat cetakan untuk berdiskusi lebih awal. Beberapa pertanyaan praktis pada tahap menggambar biasanya lebih murah daripada perubahan setelah percobaan pertama.
Hak cipta © Suzhou Huanxin Precision Molding Co., Ltd. Hak Cipta Dilindungi Undang-Undang.